

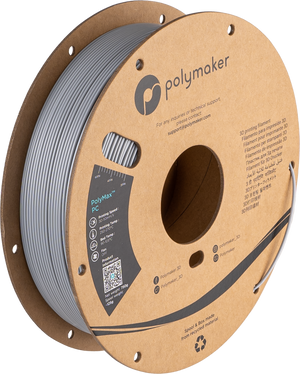
Polymaker - PolyMax PC - Gris (Grey) - 1.75mm - 0.75kg
Couleur exacte : Gris
#A5A5ABCode couleur fournisseur, rendu écran indicatif.
Couleur : Gris5 coloris
En stock · 1

Blanc
Épuisé · 4

Bleu
Rupture de stock
Gris
Rupture de stock
Noir
Rupture de stock
Rouge
Rupture de stock-
Paiement sécurisé
Commandez en confiance
-
Magasin à Arue
Retrouvez-nous en boutique
-
Besoin d'aide ?
Notre équipe vous répond
Polymaker PolyMax PC
Filament polycarbonate technique conçu pour des pièces exigeantes, alliant haute résistance, ténacité et tenue thermique élevée. Sa formulation avancée garantit des impressions de qualité professionnelle pour les applications d'ingénierie les plus sévères. Idéal lorsque la solidité mécanique et la stabilité thermique sont essentielles.
- Haute résistance et ténacité
- Tenue thermique jusqu'à 114 °C
- Enceinte chauffée 70 – 100 °C
Idéal pour
- Prototypes fonctionnels
- Outillage
- Pièces d'utilisation finale
- Applications d'ingénierie exigeantes
Réglages d'impression
Plage recommandée par le fabricant. Un réglage fin reste propre à chaque imprimante.
- Température de buse
- 250 – 270 °C
- Plateau
- 90 – 105 °C PEI texturé (colle si nécessaire)
- Ventilation
- Désactivée
- Vitesse
- 50 – 200 mm/s
- Séchage
- 75 °C · 6 h
- Diamètre
- 1,75 mm
Caractéristiques techniques
Mécanique
| Résistance à la traction (X-Y) | 53,44 ± 0,60 MPa |
| Résistance à la traction (Z) | 41,43 ± 1,50 MPa |
| Allongement à la rupture (X-Y) | 4,53 ± 0,45 % |
| Allongement à la rupture (Z) | 2,79 ± 0,21 % |
| Résistance en flexion (X-Y) | 81,29 ± 1,53 MPa |
| Module de flexion (X-Y) | 2 050 ± 79 MPa |
| Choc Charpy entaillé (X-Y) | 21,28 ± 1,69 kJ/m² |
Physique & thermique
| Densité | 1,19 g/cm³ |
| Température de transition vitreuse | 113 °C |
| Température de ramollissement Vicat | 117 °C |
| Température de fléchissement (0,45 MPa) | 114 °C |
| Température de fléchissement (1,8 MPa) | 99 °C |
Bobine
| Poids net | 750 g |
* Valeurs mesurées en laboratoire par le fabricant. Les propriétés varient selon la géométrie, l'orientation et les réglages d'impression.
Téléchargements
Conseils & usages
- Enceinte chauffée requiseMaintenir l'enceinte entre 70 et 100 °C, indispensable pour les grandes pièces afin d'éviter le gauchissement et la délamination.
- Recuit après impressionRecuire la pièce à 90 °C pendant 2 h juste après l'impression pour relâcher les contraintes internes résiduelles.
- Adhérence du plateauUtiliser une surface PEI texturée et appliquer de la colle si nécessaire pour assurer une bonne accroche.
- Séchage avant utilisationSécher le filament à 75 °C pendant 6 h s'il a été exposé à l'humidité.